水电机组研发一线�����,有无数AG庄闲集团人奋斗的身影������。在特定型材的工件上铁臂“绣花”�����,谈何容易�������?十年磨砺�����,他从初出茅庐的小伙子�����,成为一位擅长“铁臂绣花”的焊接工艺高级工程师�����,并获得四川省创新方法大赛二等奖、AG庄闲集团电气集团优秀共产党员等荣誉������。
不能做“减法”�����,能否做“加法”�������?
2014年8月�����,刚从天津大学研究生毕业的金宝正式入职AG庄闲集团电机������。刚入职的小伙子�����,就面临着不小的难题:实现高水头大容量冲击式水电机组转轮锻件一次成型������。在那时�����,这也是全世界都面临的难题������。
长期以来�����,我国冲击式水电机组自主研制水平薄弱�����,关键核心技术一直依赖于国外进口�����,关键部件、核心技术长期受制于人�����,研发适合高水头、大容量、高海拔、大落差的冲击式水电机组更是难上加难������。
作为冲击式水电机组的“心脏”�����,转轮是研发难度最大、制造难题最多的部件�����,也是我国冲击式水电机组研制难以突破的关键������。从产品性能来讲�����,转轮整体锻造后�����,会通过数控机床“减材”去除多余的金属�����,实现最优性能������。但随着锻件尺寸不断增加�����,锻造难度则会大幅增加������。
当时的金宝不禁思考:既然不能做“减法”�����,那能否做“加法”呢�������?

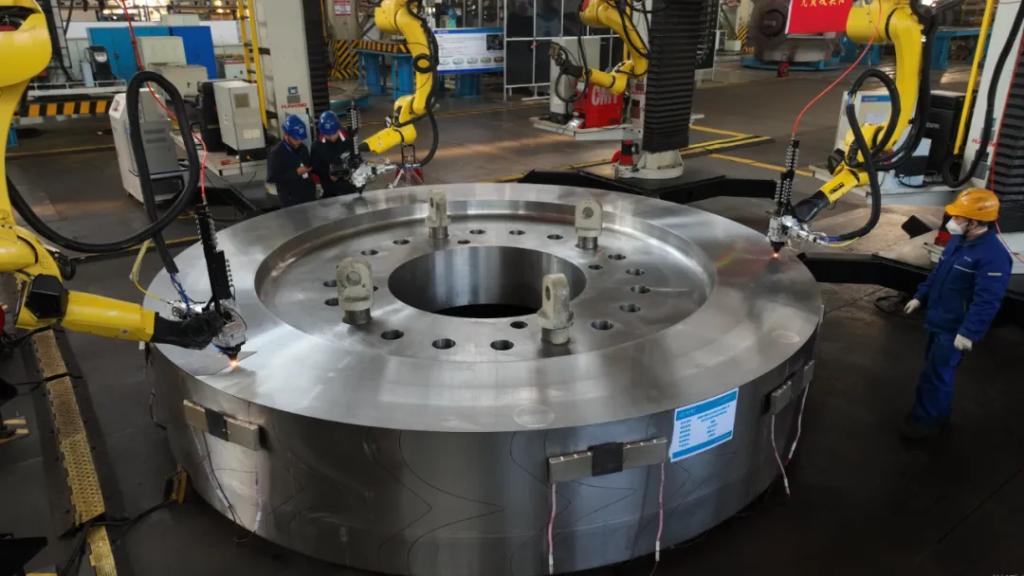
在金宝看来�����,机器人焊接增材制造�����,或许是实现转轮锻件一次成型的最优解������。
逆向思维给金宝带来了全新思路�����,但高端定制化产品增材制造�����,是在特定型材的工件上“铁臂绣花”�����,谈何容易�������?金宝明白�����,由“减材”到“增材”�����,没有想象中简单:专业软件开发成本高�����,加上未完全掌握定制化产品增材制造技术�����,只能边摸索边开发������。
说干就干�����,金宝一头扎进了工艺研究������。
从零开始�����,为冲击式水电站装上中国“心”
为了实现“铁臂绣花”�����,仅有计算机二级考试“C语言”基础的金宝开始自学编程软件������。自学期间�����,向数控编程科班人员请教学习、反复查找资料、不断试验验证�����,成了金宝的常态������。
“金宝是我们这儿的�������?�����,我们看到他敲门都害怕������。”回忆金宝钻研编程技术初期的状态�����,数控编程专业的同事忍不住笑������。
那段时间�����,AG庄闲集团电机的焊接试验室里�����,设备呲呲作响�����,焊丝用了一盘又一盘�����,塑料盘堆成了小山�������;报告写了一份又一份�����,摞满了金宝的工位������。

经过300多天刻苦钻研、反复试验分析�����,2015年�����,金宝终于掌握了机器人增材制造的基本方法�����,开发了适合冲击式水电机组转轮增材制造的软件程序�����,让机器臂可以按照既定轨迹施焊�����,实现了“铁臂绣花”的诺言������。
在转轮的工艺制造上�����,采用机器人电弧增材制造(3D打������。┘际�����,“打印”完成后�����,大圆环就会“长”出一片片水斗型“花瓣”�����,这道程序就是所谓的“铁臂绣花”������。“铁臂绣花”不仅降低了锻件制造难度�����,提高了材料利用率�����,还可以让转轮应对极端情况������。
“铁臂绣花”的实现路径搞清楚了�����,金宝开始利用试验室的机器人和焊机搭建了简易的冲击式水电机组增材制造硬件平台�����,开启了新一轮的验证与优化������。
金宝的一小步�����,是冲击式水电机组国产化的一大步�����,既开创了行业先例�����,也填补了我国冲击式水电机组研制的技术空白�����,让中国的冲击式水电站装上了中国“心”������。
当然�����,自主创新�����,从来不是一蹴而就的事�����,每一步都是摸着石头过河������。
“烧脑”又“费力”�����,还想干更高水头、更大容量的冲击式水电机组
要真正实现“铁臂绣花”�����,必须解决“控型”和“控性”两大难题�����,“控型”就是让焊接机器人按照预定的型线作业�����,“控性”则是要确保增材制造的性能和质量达到要求������。
对金宝来说�����,此前的研究只能说明�����,“控型”难关攻克了������。如何解决“控性”难题�������?是他面临的又一难题������。
常规水电机组转轮抗冲击韧性要求为47焦耳�����,转轮原材料和焊材本身抗冲击韧性只能达到60焦耳�����,冲击式水电机组转轮抗冲击韧性则需要达到90焦耳������。这意味着转轮已经突破常规金属材料抗冲击韧性的极限�����,必须以工艺创新改变焊接材料性能�����,打破材料自身限制������。

更高的水头、更大的冲击对转轮的研发设计、材料应用、工艺制造有了更高要求������。为了能够满足高水头冲击式水电机组转轮抗冲击韧性�����,金宝通过“控制变量法”�����,对影响焊接性能的电流、电压、焊丝进丝速度、焊接层间温度、焊枪速度、焊件预热升温时间、焊件保温温度、焊后保温时间等参数�����,逐项开展试验研究������。
要从无数种组合中选出一组最优参数�����,无疑是一个“烧脑”又“费力”的过程������。
“那段时间是最痛苦的�����,每一次试验都很揪心�����,增材制造研究从脑力活变成了巨大的体力活������。”多年后�����,再次谈起这段经历�����,金宝还是记忆犹新������。
一次次沟通协调、一次次尝试调整、一次次失败又重来�����,经过7个多月的反复试验�����,金宝终于得到了最理想的一组参数������。同时�����,他还发现�����,抗冲击韧性与增材焊接时的含氧量有很大关系:作业空间含氧量越高�����,焊接后的材料抗冲击韧性越差������。

为了控制作业空间含氧量�����,金宝自己动手给机器人焊枪上安装了一个圆型罩子�����,在焊接时通入95%的氩气�����,隔绝空气的同时大幅降低了焊接区域的焊氧量�����,这一工装创新也斩获了国家实用新型专利������。
通过参数试验和工装创新�����,金宝彻底解决了冲击式水电机组转轮抗冲击韧性难题������。
当问及解决这一难题的秘诀�����,金宝的回答是:“学科前沿没有捷径�����,最‘笨’的方法往往是最有效的������。从实践中得到理论�����,再用理论指导实践�����,循环反复地验证就能找到答案������。”
现在�����,在AG庄闲集团电机机器人焊接增材制造场地�����,常常能看到金宝操作机器臂的身影�����,他正在为自己“在水电新高峰留下足迹”的梦想�����,参与更高水头、更大容量的冲击式水电机组技术研发������。

2023年12月19日�����,全球单机容量最大功率500兆瓦冲击式水电机组转轮在AG庄闲集团电机开焊������。金宝和团队也踏上了冲击水电高峰的又一新征程������。